实木线条:从木材利用率到表面工艺,一支装饰线条的技术含量究竟在哪
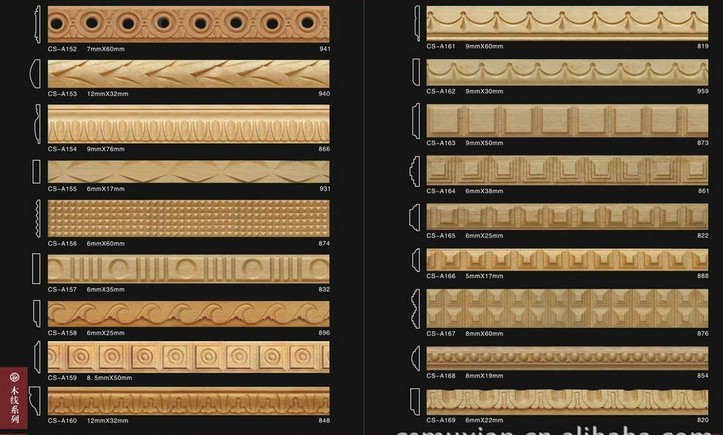
在中山古镇的灯饰配件供应链中,实木线条长期扮演着"隐形角色"——它不构成灯具主体,却直接影响整灯的质感分级。据中国林产工业协会2023年发布的《木质装饰线条行业发展报告》,国内木线条年产量约46亿米,其中实木线条占比约31%,广东中山、浙江东阳、福建仙游构成三大产业集群。这个看似传统的品类,实际上正经历从"辅料思维"向"精度制造"的转型。
一、原料端:树种选择与出材率的硬约束
实木线条的品质起点在木材。行业内常用树种包括椴木、白木、松木、榉木与橡胶木,其中椴木因纹理细腻、切削面光洁,长期占据画框木线条与镜框木线条的中高端市场。但椴木资源近年趋紧,2022年国内椴木原木到厂均价同比上涨约12%,倒逼部分厂家转向白木与改性松木。
出材率是更现实的成本变量。以常规20mm×40mm截面的实木装饰线条为例,从原木到成品需经历截断、剖分、四面刨光、指接(或整料)等工序,综合出材率通常在55%—65%之间。指接工艺可将短料利用率提升至80%以上,但接缝强度与胶合质量直接决定线条在后续铣型、砂光中是否开裂。中山部分木线条厂已引入高频指接设备,接缝抗拉强度可稳定在8MPa以上,这在家饰木制品批量供货中是关键指标。
二、加工精度:四面刨与铣型的一致性控制
实木线条的截面形状多达数百种,建材木线条偏重功能收口,画框木线条与相框木线条则强调装饰弧面。无论哪类,四面刨的进料速度、刀轴转速与刀具磨损管理共同决定公差水平。行业通行标准要求宽度公差控制在±0.2mm以内,而出口订单往往收紧至±0.1mm。
以灯具配件中常见的弧形压条为例,曲面铣型后若砂光量控制不当,易出现"棱线发白"——即木纤维被过度磨削后吸漆不均。成熟产线的做法是采用180目→240目→320目三级砂光,并在铣型后24小时内完成底漆封闭,避免含水率随环境波动导致变形。据某中山木线条厂2023年内部质检数据,执行该流程后,线条翘曲返工率从4.7%降至1.9%。
三、表面处理与定制逻辑
实木线条价格差异的大头往往不在木材本身,而在表面工艺。素面线条、底漆线条、面漆线条与转印线条的成本梯度可达2—3倍。水性漆因环保合规优势,在木线条定制订单中的渗透率已从2020年的约18%升至2023年的35%左右,但水性漆对木材含水率的容忍度更低,通常要求基材含水率稳定在8%—12%。
定制化的核心是"截面库+快速打样"。当前主流厂家可提供300种以上标准截面,非标截面从图纸到首件样品一般需5—7个工作日。对于家饰木制品采购方而言,建议在打样阶段同步确认三项参数:截面公差、含水率区间、漆膜附着力(划格法测试),而非仅凭外观判断。
四、结语
实木线条是个"小产品、大细节"的品类。从树种出材率到指接强度,从四面刨公差到漆膜封闭时效,每一环都在 silently 决定最终成品的稳定性。对采购方来说,把关注点从"每米单价"转向"单位合格品的综合成本",或许才是与中山木线条厂建立长期供应关系的正确起点。