画框木线条的工艺逻辑与选型要点:从含水率到涂装附着力
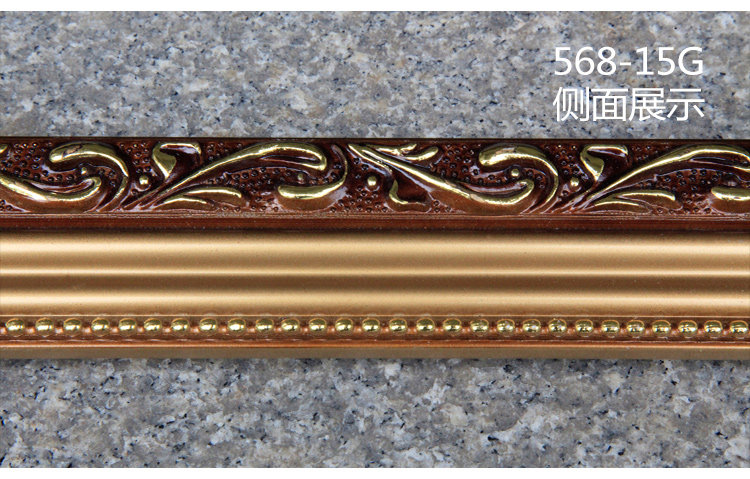
在中山大涌、三乡一带的木线条加工带,画框木线条长期是订单结构中最"讲究"的一类。与踢脚线、顶角线等建材木线条相比,画框线条对尺寸公差、表面平整度和批次色差的要求普遍更严——一幅装裱作品的视觉重心往往就压在几毫米宽的线条截面上,任何起毛、崩边或色差都会被放大。本文结合实木线条车间的生产数据与常见失效案例,梳理画框木线条从选材到涂装的关键控制点。
一、基材选择:为什么松木与椴木占据主流
画框木线条的基材以新西兰辐射松、樟子松、椴木为主,部分高端产品使用白蜡木、胡桃木。选择逻辑并不复杂:画框线条多为细长截面,需经四面刨、线条机多次成型,基材的纹理通直度和密度均匀性直接决定成型后的崩边率。以辐射松为例,气干密度约0.42—0.48 g/cm³,材质较软、切削阻力小,适合做深雕纹和仿古做旧工艺;椴木密度约0.50 g/cm³,纤维细腻,是贴金箔、做开放漆的常见底材。
需要提醒的是,画框线条截面小、散热面积大,对基材含水率极为敏感。行业通行控制区间为8%—12%,中山地区空气湿度常年偏高,若入库含水率超过12%,成品在梅雨季易出现端头开裂与翘曲。某中山木线条厂2023年的批次抽检数据显示,含水率控制在9%—10%的批次,客户端变形投诉率约为0.6%,而12%以上的批次投诉率升至3.8%,差距接近六倍。
二、成型与公差:截面精度决定装裱体验
画框木线条的成型通常经过四面刨初成型、线条机精加工、砂光三道工序。关键公差集中在槽口宽度与卡纸槽深度——槽口过宽会导致背板松动,过窄则装裱时压伤画芯。成熟产线一般将槽口公差控制在±0.2 mm以内,表面平整度控制在0.15 mm/m以内。
- 刀具管理:线条机刀具每加工800—1000延米需修磨一次,钝刀是起毛与崩边的主要来源;
- 进料速度:硬木类基材进料速度通常下调15%—20%,以降低切削热导致的焦边;
- 首件检验:每批次首件需用塞尺与卡尺复核槽口尺寸,批量生产中每2小时抽检一次。
三、涂装附着力:画框线条最容易被忽视的失效点
画框木线条常见的售后问题并非开裂,而是漆膜脱落与金箔起翘,根源多在涂装前处理。木材表面的抽提物(松木中的树脂、椴木中的糖分)若未封闭处理,会阻碍底漆渗透。规范流程为:砂光至240目—封闭底漆—打磨—面漆—罩光,其中封闭底漆的涂布量建议控制在80—100 g/m²。
附着力测试可采用划格法(GB/T 9286),合格品应达到1级以内。珠三角地区部分出口订单还会追加恒温恒湿箱测试(40℃、90%RH、72小时),观察漆膜是否起泡。实木线条价格在这一环节体现得较为明显:同样截面的松木画框线条,采用UV辊涂工艺与普通PU喷涂,出厂价差可达每米0.8—1.5元,但耐刮擦性能与批次稳定性差距显著。
四、选型建议与定制要点
对装裱工作室与画框批发商而言,选型时可重点关注三点:一是确认基材树种与含水率检测报告,避免只看单价;二是核对槽口尺寸与自家背板、卡纸的匹配度;三是小批量试单验证色差稳定性。家饰木制品领域的木线条定制,通常需提供截面图纸或样品,起订量与模具费用随截面复杂度浮动。
中山泰禾家饰(zstaihe.cn)长期从事画框木线条、相框木线条、镜框木线条及灯具配件的生产与定制,覆盖松木、椴木、白蜡木等基材,可提供截面打样与涂装工艺配套。对于追求批次一致性的采购方,建议在打样阶段即明确含水率区间、槽口公差与漆膜等级三项指标,把质量控制前移到订单确认之前。